

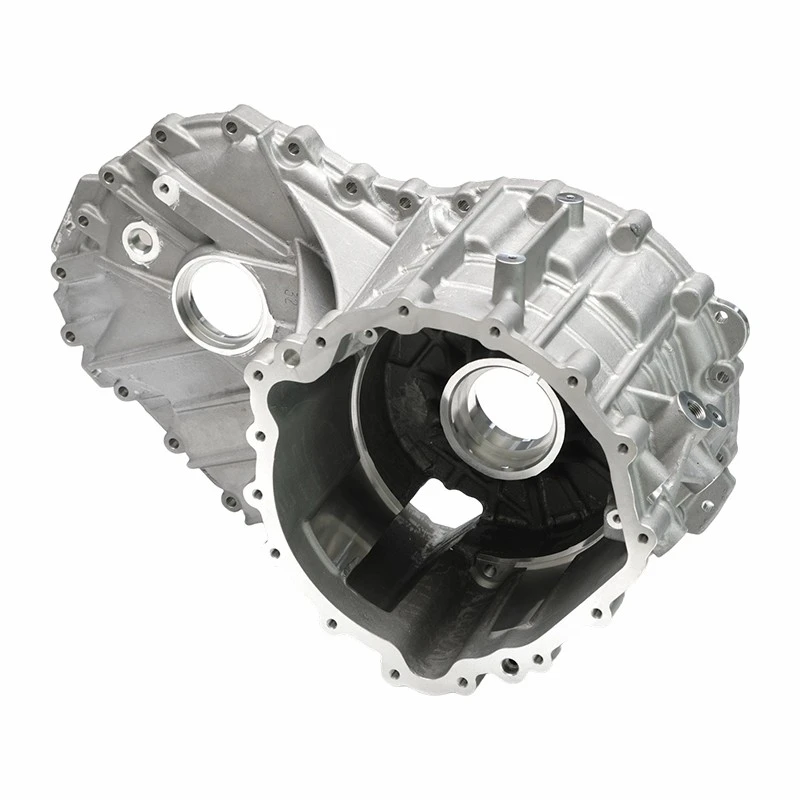
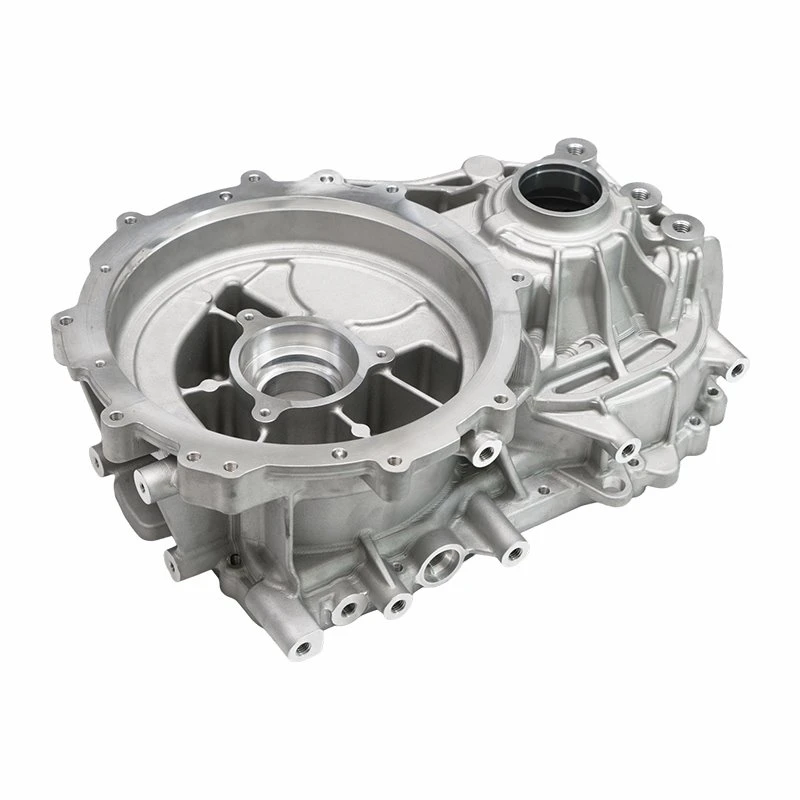
Cuando se trata de fabricar carcasas de motores de paredes delgadas, elegir el proceso de fundición a presión adecuado es crucial. Como proveedor dedicado de carcasas de motores de fundición a presión, he tenido el privilegio de explorar diversas técnicas y comprender sus implicaciones para aplicaciones de paredes delgadas. En este blog, compartiré información sobre los mejores procesos de fundición a presión para carcasas de motores de paredes delgadas, destacando sus ventajas, limitaciones y casos de uso ideales.
La importancia de la fundición a presión en la producción de carcasas de motores
La fundición a presión es un proceso de fabricación que implica forzar metal fundido a alta presión hacia la cavidad de un molde. Este método se utiliza ampliamente en la producción de carcasas de motores debido a su capacidad para producir formas complejas con alta precisión y excelente acabado superficial. Para carcasas de motores de paredes delgadas, la fundición a presión ofrece varios beneficios, entre ellos:
- Alta precisión dimensional: La fundición a presión puede lograr tolerancias estrictas, lo que garantiza que la carcasa del motor encaje perfectamente con otros componentes.
- Excelente acabado superficial: El proceso produce superficies lisas, lo que reduce la necesidad de operaciones de acabado adicionales.
- Alta eficiencia de producción: La fundición a presión es un proceso rápido y eficiente, lo que la hace adecuada para la producción a gran escala.
- Rentabilidad: A pesar de la inversión inicial en herramientas, la fundición a presión puede resultar rentable para una producción de gran volumen.
Los mejores procesos de fundición a presión para carcasas de motores de paredes delgadas
1. Fundición a presión a alta presión (HPDC)
La fundición a presión a alta presión es uno de los procesos más utilizados para fabricar carcasas de motores de paredes delgadas. En este proceso, se inyecta metal fundido en la cavidad de una matriz a alta presión, que normalmente oscila entre 10 y 175 MPa. La alta presión garantiza que el metal fundido llene la cavidad rápida y completamente, lo que da como resultado una fundición de alta calidad con una excelente precisión dimensional.
Ventajas
- Alta velocidad de producción: HPDC es un proceso rápido, capaz de producir grandes cantidades de carcasas de motores en poco tiempo.
- Excelente acabado superficial: La alta presión y la rápida velocidad de llenado dan como resultado un acabado superficial suave, lo que reduce la necesidad de posprocesamiento.
- Alta precisión dimensional: HPDC puede lograr tolerancias estrictas, lo que lo hace adecuado para aplicaciones donde se requieren dimensiones precisas.
- Capacidad para producir formas complejas.: La alta presión permite que el metal fundido llene detalles intrincados en la cavidad del troquel, lo que permite la producción de diseños complejos de carcasas de motores.
Limitaciones
- Alto coste de herramientas: La inversión inicial en herramientas para HPDC puede ser significativa, lo que la hace menos adecuada para la producción a pequeña escala.
- Grosor de pared limitado: HPDC generalmente se limita a espesores de pared de 1 a 6 mm, lo que puede no ser adecuado para aplicaciones de paredes extremadamente delgadas.
- Problemas de porosidad: La alta velocidad y presión de llenado pueden provocar porosidad en la pieza fundida, lo que puede afectar las propiedades mecánicas de la carcasa del motor.
Casos de uso ideales
HPDC es ideal para la producción de grandes volúmenes de carcasas de motores de paredes delgadas con formas relativamente simples a moderadamente complejas. Se utiliza comúnmente en las industrias automotriz, aeroespacial y electrónica, donde son esenciales una alta velocidad de producción y precisión dimensional.
2. Fundición a presión al vacío
La fundición a presión al vacío es una variación de la fundición a alta presión que implica evacuar el aire de la cavidad de la matriz antes de inyectar el metal fundido. Este proceso ayuda a reducir la porosidad en la pieza fundida al eliminar el aire y los gases atrapados, lo que da como resultado una pieza fundida de mayor calidad con propiedades mecánicas mejoradas.
Ventajas
- Porosidad reducida: La fundición a presión al vacío reduce significativamente la porosidad de la pieza fundida, mejorando sus propiedades mecánicas y su fiabilidad.
- Acabado superficial mejorado: La ausencia de aire y gases atrapados da como resultado un acabado superficial más suave, lo que reduce la necesidad de posprocesamiento.
- Propiedades mecánicas mejoradas: La porosidad reducida y el llenado mejorado de la cavidad del troquel dan como resultado una pieza fundida con mejores propiedades mecánicas, como mayor resistencia y ductilidad.
- Capacidad para producir paredes más delgadas.: La fundición a presión al vacío puede lograr espesores de pared más delgados en comparación con el HPDC tradicional, lo que la hace adecuada para aplicaciones donde se requieren paredes delgadas.
Limitaciones
- Mayor costo: La fundición a presión al vacío requiere equipos y control de procesos adicionales, lo que puede aumentar el costo general de producción.
- Tiempo de ciclo más largo: La evacuación del aire de la cavidad del troquel aumenta el tiempo del ciclo, reduciendo la velocidad de producción en comparación con el HPDC tradicional.
- Control de procesos complejos: La fundición a presión al vacío requiere un control preciso del nivel de vacío, la velocidad de llenado y la presión, lo que puede resultar complicado de lograr.
Casos de uso ideales
La fundición a presión al vacío es ideal para aplicaciones donde se requieren piezas fundidas de alta calidad y baja porosidad, como en las industrias automotriz y aeroespacial. También es adecuado para producir carcasas de motores de paredes delgadas con formas complejas y tolerancias estrictas.
3. Fundición a presión semisólida
La fundición a presión semisólida es un proceso relativamente nuevo que implica inyectar una suspensión de metal semisólido en la cavidad de una matriz. La suspensión semisólida consiste en una mezcla de metal sólido y líquido, que tiene un comportamiento tixotrópico, lo que significa que se vuelve más fluida bajo tensión de corte. Este proceso ofrece varias ventajas para la fabricación de carcasas de motores de paredes delgadas.
Ventajas
- Porosidad reducida: El estado semisólido del metal reduce la formación de porosidad en la fundición, lo que da como resultado un producto de mayor calidad con propiedades mecánicas mejoradas.
- Temperatura de fundición más baja: La fundición a presión semisólida se puede realizar a temperaturas más bajas en comparación con los procesos de fundición a presión tradicionales, lo que reduce el estrés térmico en la matriz y extiende su vida útil.
- Relleno mejorado de secciones delgadas.: El comportamiento tixotrópico de la suspensión semisólida le permite fluir fácilmente hacia secciones delgadas de la cavidad del troquel, lo que permite la producción de carcasas de motor de paredes delgadas con formas complejas.
- Contracción reducida: El estado semisólido del metal reduce la contracción durante la solidificación, lo que da como resultado una pieza fundida con mejor precisión dimensional.
Limitaciones
- Mayor costo: La fundición a presión semisólida requiere equipos y materiales especializados, lo que puede aumentar el costo general de producción.
- Opciones de materiales limitadas: Actualmente, el proceso se limita a unas pocas aleaciones metálicas, como el aluminio y el magnesio, que pueden no ser adecuadas para todas las aplicaciones.
- Control de procesos complejos: La fundición a presión semisólida requiere un control preciso de la preparación de la lechada, la velocidad de inyección y la temperatura, lo que puede ser un desafío de lograr.
Casos de uso ideales
La fundición a presión semisólida es ideal para aplicaciones donde se requieren piezas fundidas de alta calidad y baja porosidad con formas complejas. Se utiliza comúnmente en las industrias automotriz y aeroespacial, donde los materiales livianos y los componentes de alto rendimiento son esenciales.
Factores a considerar al elegir un proceso de fundición a presión
Al elegir un proceso de fundición a presión para carcasas de motores de paredes delgadas, se deben considerar varios factores, entre ellos:
- Grosor de la pared: El espesor de pared requerido de la carcasa del motor determinará la idoneidad de los diferentes procesos de fundición a presión. Para paredes extremadamente delgadas, pueden ser más apropiados procesos como la fundición a presión al vacío o la fundición a presión semisólida.
- Volumen de producción: El volumen de producción afectará la rentabilidad de los diferentes procesos de fundición a presión. La fundición a presión a alta presión es generalmente más adecuada para la producción de gran volumen, mientras que procesos como la fundición a presión semisólida pueden ser más rentables para la producción de bajo volumen.
- Complejidad del diseño.: La complejidad del diseño de la carcasa del motor también influirá en la elección del proceso de fundición a presión. Procesos como la fundición a presión a alta presión y la fundición a presión al vacío son más adecuados para diseños complejos, mientras que se pueden producir diseños más simples utilizando otros procesos.
- Propiedades mecánicas: Las propiedades mecánicas requeridas de la carcasa del motor, como resistencia, ductilidad y dureza, determinarán la elección de la aleación de metal y el proceso de fundición a presión.
- Costo: El costo del proceso de fundición a presión, incluidas las herramientas, los materiales y la producción, es una consideración importante. Es esencial equilibrar el costo con los requisitos de calidad y rendimiento de la carcasa del motor.
Conclusión
Elegir el proceso de fundición a presión adecuado para carcasas de motores de paredes delgadas es crucial para lograr productos rentables y de alta calidad. Como proveedor de carcasas de motores de fundición a presión, entiendo la importancia de seleccionar el proceso adecuado en función de los requisitos específicos de cada aplicación. La fundición a presión a alta presión, la fundición a presión al vacío y la fundición a presión semisólida son opciones viables para fabricar carcasas de motores de paredes delgadas, cada una con sus propias ventajas y limitaciones. Al considerar factores como el espesor de la pared, el volumen de producción, la complejidad del diseño, las propiedades mecánicas y el costo, puede tomar una decisión informada y elegir el mejor proceso de fundición a presión para sus necesidades.
Si está interesado en conocer más sobre nuestraCarcasa del motor de fundición a presiónoCarcasa de motor integradasoluciones, o si tiene alguna pregunta sobre el proceso de fundición a presión, no dude en contactarnos. Estamos comprometidos a brindar productos de alta calidad y un excelente servicio al cliente, y esperamos trabajar con usted en su próximo proyecto.
Referencias
- Campbell, J. (2003). Fundición. Butterworth-Heinemann.
- Flemings, MC (1991). Comportamiento de aleaciones metálicas en estado semisólido. Transacciones metalúrgicas A, 22(5), 957-981.
- Thole, VA y Datta, SK (2008). Fundición a presión: una revisión. Revista de tecnología de procesamiento de materiales, 200(1-3), 1-19.


